
كل مكون مصبوب لديه لحظة الحقيقة عندما تغلق المكبس ويمتلئ التجويف للمرة الأولى. يمكن أن تبدو الهندسة مثالية في التصميم بمساعدة الكمبيوتر، لكن السلوك الحقيقي يعتمد على انكماش الراتنج والتبريد والتهوية ووضع البوابة وضغط التعبئة. يوجد نموذج أولي لقالب الحقن لالتقاط هذا السلوك مبكرًا: فهو عبارة عن أداة عملية مؤقتة تنتج أجزاء بلاستيكية حقيقية بكميات صغيرة حتى تتمكن من التحقق من صحة المنتج قبل إنفاق ميزانية أكبر على الأدوات الدائمة. إذا فهمت المقايضات الموضحة أدناه، فستعرف متى يستحق القالب الأولي المال ومتى يكون التقريب الأرخص مناسبًا.
ما يعتبر نموذجًا أوليًا لقالب الحقن
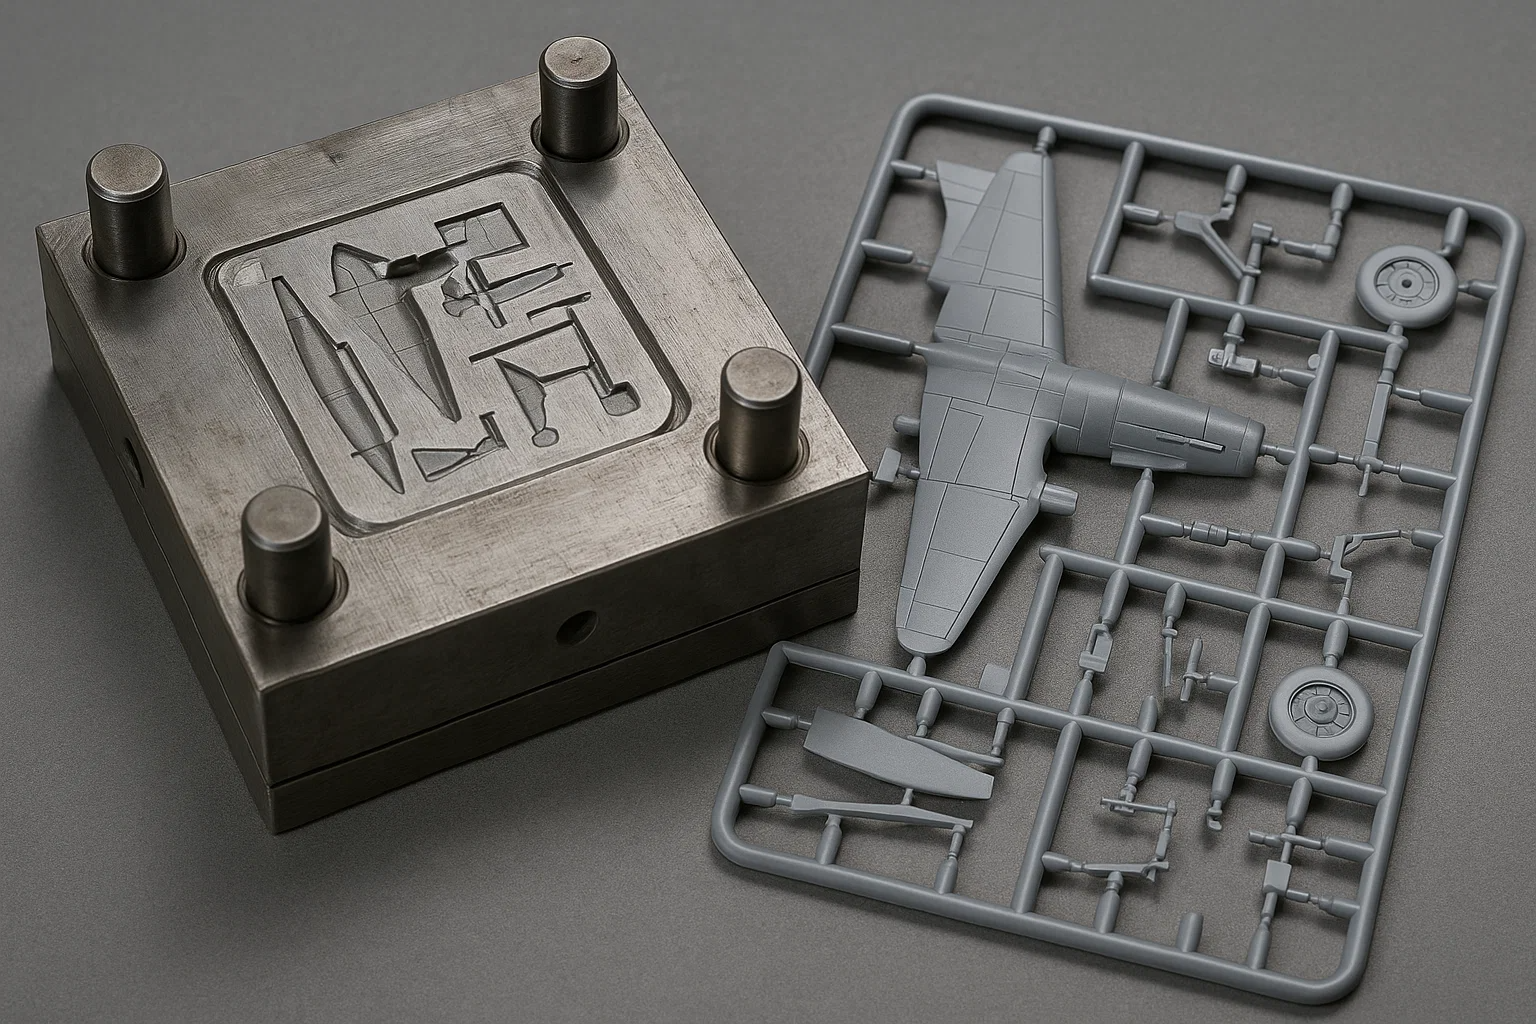
النموذج الأولي لقالب الحقن هو قالب صغير الحجم مبني من نفس بيانات CAD التي ستقود أداة الإنتاج لاحقًا. وهي عادة عبارة عن أداة ذات تجويف واحد مقطوعة من الألومنيوم أو الفولاذ المقسى مسبقًا، مع خطوط تبريد مبسطة وتصميم يمكنه استيعاب التغيرات الهندسية المتواضعة. يتم تشغيل القالب على آلة قولبة بالحقن القياسية تحت ضغوط الإنتاج ودرجات الحرارة وقوى التثبيت العادية، وذلك باستخدام الراتينج الفعلي المحدد للمنتج.
وهذا يجعل الأجزاء الناتجة مختلفة عن العينات المطبوعة ثلاثية الأبعاد أو قطع الاختبار المُشكَّلة باستخدام الحاسب الآلي. يتم تشكيل النموذج الأولي المصبوب من البلاستيك المنصهر الذي يتدفق عبر البوابة ويتجمد تحت الضغط على سطح من الفولاذ أو الألومنيوم. إنها تحمل آثار بوابة حقيقية، وعلامات دبوس القاذف، وخطوط اللحام، وسلوك الانكماش. إذا كان تقييمك يعتمد على أي من تلك الخصائص، فلا يمكن لأي عملية طرح أو إضافة أن تحل محلك بأمانة.
لماذا تستخدم القالب قبل أن يكون لديك أداة إنتاج؟
السبب الرئيسي وراء تشغيل قالب النموذج الأولي هو أن بعض مخاطر المنتج لا يمكن قياسها إلا على جزء مصبوب بالحقن. يمكن للطباعة ثلاثية الأبعاد أن تؤكد بيئة العمل التقريبية أو تصاريح التجميع، لكنها لا تستطيع أن تخبرك ما إذا كانت المفصلة الحية تنجو من الثني المتكرر، أو ما إذا كانت أطوال التدفق الرقيقة تمتلئ بالكامل، أو ما إذا كان النايلون المملوء بالزجاج يلتوي خارج المواصفات. يجيب النموذج الأولي على هذه الأسئلة في حين أن التصميم لا يزال رخيصًا للتغيير.
يعد اختيار النموذج الأولي لقالب الحقن أمرًا منطقيًا عند تطبيق أي من الشروط التالية:
- يحتوي الجزء على تركيبات سريعة أو مفصلات حية أو أقسام رقيقة الجدران تعتمد وظيفتها على اتجاه المادة أثناء التعبئة.
- يجب أن يفي الجزء بمتطلبات الاختبار، مثل القابلية للاشتعال UL، أو اختبارات السقوط، أو المقاومة الكيميائية، باستخدام درجة الإنتاج الدقيقة للراتنج.
- ستتلقى الأسطح الحرجة تشطيبًا أو نسيجًا أو لونًا محددًا من SPI يجب الموافقة عليه على الأجزاء ذات النسخ المتماثل الحقيقي لسطح القالب.
- يجب أن يتم تجميع التصميم بإدخالات معدنية أو جوانات أو إلكترونيات أو مكونات متزاوجة للتحقق من التفاوتات في ظل الانكماش الحقيقي.
- يحتاج فريقك إلى قطع غيار للإنتاج التجريبي أو التجارب الميدانية أو الاعتماد قبل الالتزام بالأدوات كبيرة الحجم.
في حالة عدم وجود أي من هذه المخاطر، يمكن أن تكون العينة الآلية أو الجزء المطبوع ثلاثي الأبعاد كافية للمرحلة الحالية. إن قالب النموذج الأولي ليس دائمًا هو الطريق الأسرع أو الأرخص؛ إنه الطريق الذي يمنحك بيانات صب أصلية.
قالب النموذج الأولي مقابل قالب الإنتاج
أداة النموذج الأولي ليست نسخة أقل جودة من أداة الإنتاج. إنها أداة مختلفة مصممة لفترات قصيرة وتكرار سريع، في حين تم تصميم قالب الإنتاج لعمر خدمة طويل وأوقات دورات سريعة. ونظرًا لاختلاف الأهداف الهندسية، تختلف أيضًا المواد وفترات التنفيذ والتكاليف.
| عامل | قالب النموذج الأولي | قالب الإنتاج |
|---|---|---|
| الغرض الأساسي | التحقق من التصميم وأخذ العينات ذات الحجم المنخفض | تصنيع بكميات كبيرة مع عمر خدمة طويل |
| مادة الأداة النموذجية | الألومنيوم أو الفولاذ المقسى مسبقًا | فولاذ الأدوات المتصلب مثل متغيرات H13 أو S136 أو P20 |
| حياة الأداة | بضعة آلاف إلى عشرات الآلاف من الدورات | مئات الآلاف إلى أكثر من مليون دورة |
| المهلة المتوقعة | ما يقرب من أسبوعين إلى ستة أسابيع | عادة من ثمانية إلى عشرين أسبوعًا أو أكثر |
| مجلدات العينة | العشرات إلى بضعة آلاف من الأجزاء | الآلاف إلى الملايين من الأجزاء |
| التكلفة لكل جزء | أعلى بسبب المدى القصير | أقل بسبب كفاءة الدورة والأدوات المطفأة |
| القدرة على تغيير التصميم | معتدل يمكن إعادة صياغة الإدخالات والتفاصيل | محدودة؛ التغييرات مكلفة وبطيئة |
تستخدم بعض المشاريع نهجًا وسيطًا: أداة جسر مصنوعة من الفولاذ الأكثر متانة مع تصميم محدود متعدد التجاويف. يمكن لأداة الجسر أن تدعم إطلاق السوق أثناء بناء قالب الإنتاج عالي التجويف. من الناحية العملية، ناقش حجم الجزء المتوقع مع القالب في وقت مبكر حتى يتمكنوا من التوصية بما إذا كانت أداة النموذج الأولي المستقيم، أو أداة الجسر، أو أداة الإنتاج الخفيف هي المناسبة الاقتصادية المناسبة.
اختيار المواد واعتبارات التسامح
بمجرد الالتزام بالنموذج الأولي لقولبة الحقن، يصبح اختيار المواد محددًا بشكل مدهش. الهدف ليس مجرد استخدام راتينج تقريبي ذو صلابة مماثلة؛ إنه استخدام درجة الإنتاج النهائية بحيث يتوافق الانكماش ومظهر السطح والخصائص الميكانيكية مع ما ستشتريه لاحقًا بكميات كبيرة. تشمل العائلات الشائعة البولي بروبيلين غير المعبأ أو المقوى بالزجاج، وABS، والبولي كربونات، والنايلون، وخليط PC/ABS، وPOM. حتى الأصبغة الرئيسية للتلوين يمكن أن تؤثر على الأبعاد النهائية، لذا قم بالاختيار مبكرًا.
ويجب أن تكون توقعات التسامح واقعية أيضًا. يمكن لقالب النموذج الأولي المبني جيدًا أن يتحمل تفاوتات صب الحقن التجارية، غالبًا ما تتراوح بين 0.002 إلى 0.005 بوصة لكل بوصة للهندسة المستقرة، ولكن هذا يعتمد بشكل كبير على انكماش المادة، وتوحيد سمك الجدار، والتحكم في العملية. سيكشف تشغيل النموذج الأولي ما إذا كانت الميزات الحرجة للأبعاد تهبط بالفعل في المكان الذي تنبأ به تحليل تدفق القالب. وهذه المعرفة مهمة أكثر من تحقيق أقل عدد ممكن من النتائج في التجربة الأولى.
التكلفة الواقعية وتوقعات المهلة الزمنية
وكقاعدة عامة، يتراوح سعر النموذج الأولي ذو التجويف الواحد والتعقيد المعتدل بين بضعة آلاف إلى ما يقرب من خمسة وعشرين ألف دولار، في حين يمكن أن تكون تكلفة إدخال بسيط أو أداة عائلية أقل من ذلك. تعتمد التكلفة على حجم الجزء، واختيار الفولاذ مقابل الألومنيوم، وعدد الشرائح، وعمل الخيط، ومتطلبات تشطيب السطح، وعدد التغييرات الهندسية التي تتوقعها. ستكون تكلفة الجزء الواحد أعلى عدة مرات من أسعار الإنتاج الكامل لأن الكميات صغيرة ولم يتم تحسين إعداد العملية بعد.
المهلة الزمنية تتبع نمطا مماثلا. يمكن أن تكون أداة الألمنيوم البسيطة جاهزة خلال أسبوعين إلى أربعة أسابيع، بينما قد تستغرق الأداة ذات الشرائح أو الرافعات أو متطلبات الراتنج الغريبة ستة أسابيع. إذا كنت بحاجة إلى جولات متعددة لأخذ العينات أو الموافقة على ملمس السطح، فخطط لإنشاء مخزن مؤقت إضافي. إن العمل مع مورد يتحكم في السلسلة الكاملة يؤدي إلى تقصير هذا التقويم إلى حد كبير. مولدر مع أصيلة القدرة على صب الحقن يمكن للشركة الداخلية البدء في قطع التجويف في اللحظة التي يتم فيها تجميد التصميم، دون عمليات تسليم مزدوجة، ويمكنها تشغيل الطلقات الأولى بمجرد تركيب الأداة.
تحويل نتائج النموذج الأولي إلى قرارات الإنتاج
تتناسب قيمة النموذج الأولي لقالب الحقن مع مدى دقة قراءة أجزاء العينة. قم بقياس الميزات المهمة عبر اللقطات المتعددة، وليس فقط اللقطات الأولى، نظرًا لأن علامات التواء وعلامات الغرق تظهر غالبًا بعد وصول العملية إلى درجة حرارة ثابتة. سجل معلمات العملية الفعلية مثل درجة حرارة الذوبان، وضغط الحقن، ووقت التبريد. ثم قارنها ببيانات المحاكاة المستخدمة لتصميم الأداة.
الشركات التي تنفذ هذا التحول بشكل أكثر نظافة تقوم بإحضار قالبها قبل إصدار الرسم الأول. أثناء المراجعة المنظمة للتصميم من أجل التصنيع، يمكن لمهندس الأدوات تحديد مشاكل المسودة، واختلال توازن سمك الجدار، ومخاطر موقع البوابة بينما لا تزال موجودة كتغييرات رقمية بدلاً من تعديلات الفولاذ. هذا النوع من التفاعل يقع بشكل مباشر داخل الهندسة المخصصة والتطوير المشترك سير العمل الذي يفضله الموردون ذوو الخبرة في العفن. يقوم فريقهم الهندسي بمراجعة خيارات المواد، ويتنبأ بالانكماش، ويؤكد أن تجربة النموذج الأولي جاهزة للإجابة على الأسئلة الصحيحة.
مع مرحلة النموذج الأولي الصلبة، يصبح الطريق إلى الإنتاج أكثر أمانًا. يمتلك فريقك أجزاء حقيقية للاختبار، وبيانات أبعاد موثوقة لمجموعات التسامح، ونافذة عملية يمكن نقلها إلى القالب النهائي متعدد التجاويف. يصبح قالب النموذج الأولي أداة التعلم التي كان من المفترض أن تكون، وتتلقى أداة الإنتاج تصميمًا جزئيًا أثبت نفسه بالفعل في ظل ظروف حقيقية.
في نهاية المطاف، يعد النموذج الأولي لقالب الحقن بمثابة استثمار لإدارة المخاطر، وليس خيارًا للتغليف. عندما تكون المادة أو الهندسة أو ظروف التجميع النهائية جديدة بالنسبة لك، فإن البلاستيك نفسه سوف يعلمك أكثر مما يمكن لأي ملف نموذجي أن يعلمك. قم بتكليف نموذج أولي في وقت مبكر بما يكفي للتأثير على التصميم، واستخدام الأجزاء لاتخاذ قرارات هندسية، ونقل المعلمات المقاسة إلى الإنتاج بحيث تبدأ الأداة النهائية بعملية ثابتة بدلاً من التخمين. يفصل هذا النظام بين إطلاق المنتجات الناجحة ودورات تصحيح الأخطاء الطويلة.


